Просмотры:163 Автор:Pедактор сайта Время публикации: 2026-09-17 Происхождение:Работает


Экономическая целесообразность переработки использованных банок для напитков (UBC) полностью зависит от максимального веса полезной нагрузки и соблюдения строгих спецификаций металлургического завода. Обработка сыпучих алюминиевых банок без должного уплотнения приводит к небольшим нагрузкам. Это экспоненциально увеличивает грузовую логистику и снижает операционную прибыль. Между тем, неадекватное оборудование для пакетирования приводит к длительным простоям на техническое обслуживание, поломкам проволоки и браковке тюков на заводе из-за неправильной плотности или загрязнения. Оптимизация этого процесса требует выхода за рамки простого уплотнения. Предприятия должны разработать рабочий процесс, который превращает сыпучий лом в плотный, штабелируемый и соответствующий требованиям товар. В этом руководстве изложены технические требования к переработке алюминиевого лома. Вы узнаете, как оценивать коммерческое оборудование на основе показателей пропускной способности и плотности. Мы также рассматриваем эксплуатационные компромиссы различных систем пакетирования. Внедрение правильной механической инфраструктуры гарантирует, что ваше предприятие максимально увеличит эффективность полезной нагрузки и исключит брак на заводе.
Соответствие заводов не подлежит обсуждению: металлургические заводы требуют определенной плотности тюков (обычно от 14 до 15 фунтов на кубический фут) и размеров; ваше оборудование должно постоянно достигать этих целей, чтобы избежать отклонений нагрузки.
Пропускная способность зависит от типа оборудования: для предприятий, перерабатывающих менее 1 тонны в час, может быть достаточно вертикальных систем, в то время как для крупнообъемных MRF требуются горизонтальные пресс-подборщики непрерывной работы с автоматической обвязкой.
Истирание требует специальной конструкции: алюминиевый лом очень абразивен. Оценка сменных изнашиваемых вкладышей и качества срезных лезвий имеет решающее значение для долгосрочной долговечности оборудования.
Предварительная обработка имеет решающее значение: интеграция магнитной сепарации и управления жидкостями перед стадией прессования предотвращает браковку мельниц и деградацию оборудования.
Определение конечной цели перед выбором оборудования предотвращает дорогостоящие эксплуатационные узкие места. Технические характеристики мельницы напрямую диктуют требования к пресс-подборщику. На металлургических заводах работают печи со строгим контролем. Им нужны алюминиевые тюки, которые плавятся предсказуемо, без чрезмерного окисления. Слишком рыхлые тюки разваливаются во время транспортировки. Это создает большую открытую поверхность, что приводит к большим потерям расплава при попадании алюминия в печь. И наоборот, слишком плотные тюки задерживают влагу и загрязнения внутри сердцевины. Эта захваченная влага мгновенно превращается в пар при попадании на расплавленный металл. Возникающее в результате расширение пара вызывает опасные взрывы внутри плавильной печи. Поэтому ваше технологическое оборудование должно обеспечивать очень точное уплотнение. Вы не можете просто раздавить материал как можно сильнее. Вы должны спроектировать силу уплотнения так, чтобы она точно соответствовала требованиям к плотности, предъявляемым вашими последующими покупателями.
Успех в переработке UBC зависит от достижения стандартной отраслевой плотности от 14 до 15 фунтов на кубический фут. Достижение этого показателя гарантирует, что алюминий плавится эффективно на плавильном заводе. Это также определяет эффективность вашей доставки. Стандартные размеры тюков, готовых к переработке, обычно составляют 30 x 40 x 48 дюймов или 30 x 60 x 45 дюймов. Эти конкретные размеры не являются произвольными. Они позволяют операторам загружать тюки бок о бок и в два штабеля внутри стандартных 53-футовых прицепов-сухогрузов.
Увеличение полезной нагрузки прицепа означает достижение установленного законом предела веса примерно в 40 000 фунтов на грузовик. Если вашим тюкам недостает плотности, грузовик заполняется пустым пространством, прежде чем будет достигнут предел веса. В конечном итоге вы платите за доставку по воздуху. Оптимальный вес тюков варьируется от 800 до 1200 фунтов. Этот диапазон веса обеспечивает безопасное обращение с вилочным погрузчиком, сохраняя при этом структурную целостность во время транспортировки.
Размер тюка (дюймы) | Целевая плотность (фунты/фут³) | Расчетный вес тюка (фунты) | Конфигурация загрузки прицепа |
|---|---|---|---|
30 х 40 х 48 | 14 - 15 | 800 - 900 | Двойной ряд, рядом |
30 х 60 х 45 | 14 - 15 | 1000–1200 | Двойной ряд, рядом |
42 х 42 х 48 | 14 - 15 | 1300–1400 | Одиночный штабель (требуется планшет) |
Остаточные жидкости представляют собой серьезную проблему при переработке банок для напитков. Сладкие газированные напитки и кислые соки остаются внутри неповрежденных банок. Во время уплотнения эта жидкость с силой вытесняется под гидравлическим давлением в тысячи фунтов. Если не принять меры, эти жидкости ухудшат целостность тюка. Они также снижают цену, которую заводы готовы платить за ваш материал. Кроме того, кислые жидкости быстро разъедают стандартные стальные полы пресс-подборщиков. Уровень pH обычных безалкогольных напитков разрушает пластины из мягкой стали в течение нескольких месяцев непрерывной работы.
Современное оборудование включает поддоны для сбора жидкости под камерой уплотнения. Эти лотки отводят выбрасываемую жидкость из машины. Это предотвращает опасность скольжения на полу объекта. Это также обеспечивает соблюдение экологических требований, предотвращая попадание загрязненных стоков в городскую канализацию. Вы должны перекачивать эти стоки в специальные резервуары для сбора отходов для правильной утилизации.
Контроль загрязнения распространяется не только на жидкости. Удаление черных металлов является абсолютной необходимостью. Случайная стальная банка, смешанная с алюминиевым тюком, приведет к отклонению нагрузки на заводе. Поперечные магниты, встроенные в подающий конвейер, автоматически вытягивают черные материалы из потока. Этот простой этап предварительной обработки гарантирует выход чистого алюминия.
Выбор правильной архитектуры машины полностью зависит от вашего ежедневного объема. Вертикальные пресс-подборщики занимают меньшую площадь и требуют меньше начального капитала. Операторы вручную загружают материал в камеру. Эти машины подходят для переработки на питающих площадках с небольшими объемами менее одной тонны в час. Однако они требуют ручной обвязки проволокой. Это существенно замедляет производство. Оператор должен прекратить загрузку, вручную продеть провода в пазы камеры, завязать узлы и выбросить тюк.
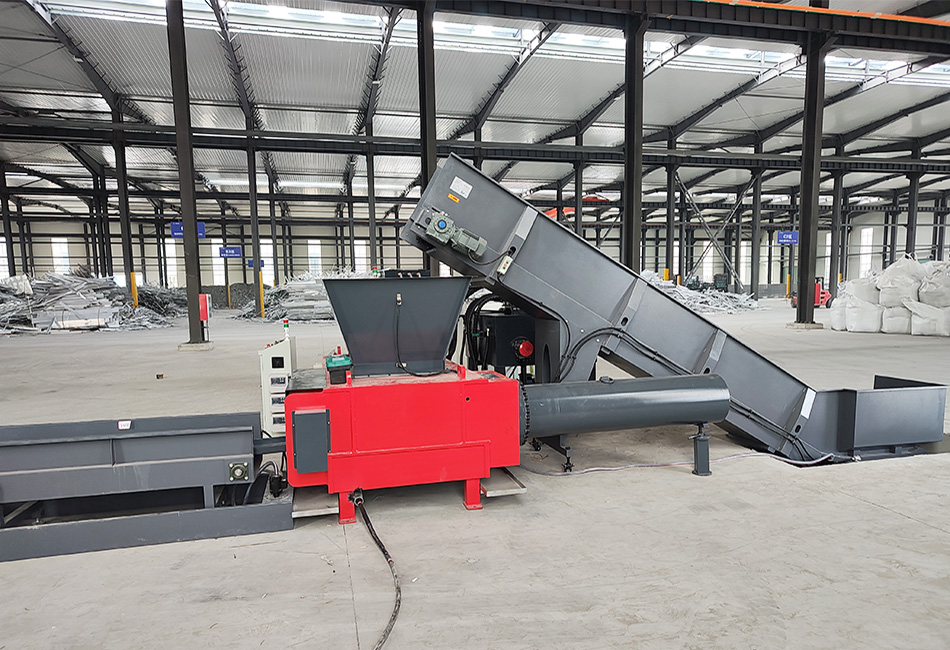
Горизонтальные системы обеспечивают высокую производительность и непрерывную работу. Они требуют большей площади, но автоматизируют весь цикл уплотнения. Коммерческие предприятия по переработке отходов используют горизонтальную конфигурацию. Они обрабатывают огромные объемы, не создавая узких мест на сортировочной линии. Прочный пресс-подборщик для алюминиевых банок в горизонтальном положении работает непрерывно, беспрепятственно выбрасывая готовые тюки.
Тип системы | Пропускная способность | Метод загрузки | Механизм связывания | Требование к занимаемой площади |
|---|---|---|---|---|
Вертикальный пресс-подборщик | Менее 1 тонны/час | Ручной/Вилочный погрузчик | Ручной галстук | Минимальная (около 100 кв. футов) |
Горизонтальный пресс-подборщик | От 1 до 15+ тонн/час | Автоматизированный конвейер | Система автоматической привязки | Большой (около 500+ кв. футов) |
Эффективная подача материала так же важна, как и само уплотнение. Ручная загрузка просто не может удовлетворить потребности коммерческой переработки. Системы подачи конвейер-бункер автоматизируют поток материала. Ямочный конвейер или конвейер со скользящей платформой перемещает незакрепленные банки в большой приемный бункер над камерой уплотнения. Стальные ленточные конвейеры обеспечивают максимальную долговечность для этого применения, поскольку резиновые ленты легко рвутся при воздействии острых алюминиевых кромок.
Конструкция бункера играет решающую роль в предотвращении закупоривания материала. Соединение происходит, когда банки сцепляются и образуют арку, предотвращая попадание материала в камеру. Хорошо спроектированный алюминиевый пресс-подборщик с бункерной подачей имеет расширяющиеся стенки или механические мешалки. Эти функции устраняют засоры до того, как они приведут к простою. Объединение бункерной подачи с оборудованием для предварительного кондиционирования, например, устройством для выравнивания банок, максимизирует плотность подачи и ускоряет время цикла. Фотодатчики, установленные внутри бункера, автоматически запускают и останавливают конвейер в зависимости от уровня материала, предотвращая переполнение.
Горизонтальные пресс-подборщики обычно делятся на две категории: одноцилиндровые и двухцилиндровые системы. Каждый из них служит определенной оперативной цели. Одноцилиндровые машины выдавливают тюк через натянутый канал. Трение материала о стенки канала создает сопротивление уплотнению. Эти машины очень экономичны для специализированных линий по производству алюминия. Если ваше предприятие обрабатывает только консервные банки, одноцилиндровая система обеспечивает постоянный поток материала.
И наоборот, двухцилиндровый для предприятий, работающих с разными материалами, необходим Конструкция с двумя цилиндрами обеспечивает превосходную силу уплотнения. Первичный цилиндр прижимает материал к прочной стальной двери, достигая максимальной плотности. Затем вторичный домкрат выталкивает готовый тюк через связующий ярус. Это позволяет создавать тюки идеальной квадратной формы с чистыми краями, что обеспечивает максимальную штабелируемость внутри транспортных контейнеров. пресс-подборщик для алюминиевого лома .
Гидравлический силовой агрегат действует как сердце машины. Оценка рабочего давления системы (PSI) и размера отверстия цилиндра обеспечивает достаточную силу уплотнения. Цилиндр большего диаметра, работающий под высоким давлением, обеспечивает дробящую силу, необходимую для достижения отметки плотности в 14 фунтов/фут³. Вам следует искать системы, работающие при давлении от 2500 до 3000 фунтов на квадратный дюйм, с диаметром главного цилиндра не менее 8–10 дюймов.
Высокое давление выделяет значительное количество тепла. Системы охлаждения гидравлического масла обязательны при непрерывной смене. Вам придется выбирать между воздухо-масляным или водо-масляным охладителями. Водомасляные охладители обеспечивают превосходное рассеивание тепла, но требуют отдельной линии подачи воды и системы охлаждения. Поддержание вязкости жидкости предотвращает замедление машины при нагревании масла. Анализ времени сухого цикла помогает перевести чистую механическую скорость в фактическую пропускную способность в тоннах в час (TPH). Более быстрый ход поршня означает обработку большего количества банок за смену. Для достижения оптимальной эффективности ищите время сухого цикла менее 20 секунд.
По мере продвижения вперед цилиндр должен срезать весь алюминий, выступающий за край зарядного ящика. Дробленый алюминий, как известно, трудно разрезать чисто. Он имеет тенденцию складываться и вклиниваться между домкратом и рамой. Вам потребуются прочные, зубчатые или сменные ножницы, чтобы разрезать перекрывающиеся отходы без заедания. Лезвия из инструментальной стали обеспечивают максимальную долговечность. Вы должны соблюдать жесткие допуски между неподвижными и движущимися лезвиями, что часто требует регулярной установки прокладок со стороны вашей группы технического обслуживания.
Когда неизбежно возникают заторы, безопасность и скорость оператора имеют первостепенное значение. Оцените точки доступа на машине. Безопасные большие дверцы доступа позволяют бригадам технического обслуживания быстро устранять заторы. Прочный пресс-подборщик банок из-под напитков будет оснащен гидравлическими предохранительными клапанами и реверсивными функциями толкателя, помогающими вытеснять стойкий материал.
Алюминий имеет высокий коэффициент памяти. Он хочет расшириться сразу после уплотнения. Система связывания должна закрепить тюк до того, как это расширение нарушит его форму. Автоматизированные системы стяжки проволоки входят в стандартную комплектацию горизонтальных машин. Вы должны сравнить оцинкованную проволоку с черной отожженной проволокой. Оцинкованная проволока устойчива к ржавчине, что делает ее идеальной для хранения тюков на открытом воздухе. Обычно проволока калибра 11 или 12 обеспечивает необходимую прочность на разрыв для удержания плотных тюков алюминия.
Оцените надежность механизмов вставки и твистера. Шестерни узловязателя должны туго натягивать проволоку и надежно ее скручивать. Неисправный узел приводит к взрыву тюка во время транспортировки. Это создает огромную угрозу безопасности и требует полной переработки сыпучего материала. Регулярная очистка узловязальных механизмов сжатым воздухом предотвращает попадание алюминиевой пыли в цикл обвязки.
Дробленый алюминий действует как наждачная бумага на стальные поверхности. Абразивная природа материала быстро разрушает стандартные полы из мягкой стали. Для высококачественного пресс-подборщика UBC требуется пол и боковые обшивки из стали AR (стойкой к истиранию). Стальные пластины AR400 или AR500 выдерживают постоянное трение скользящего алюминия. Некоторые производители используют сталь Hardox для еще большей износостойкости.
Оцените, как эти вкладыши крепятся к раме машины. Вкладыши с болтовым креплением обеспечивают превосходную эффективность обслуживания. Когда вкладыш со временем изнашивается, технические специалисты могут открутить и заменить его за несколько часов. Приварные гильзы требуют обширной шлифовки, резки и повторной сварки, что приводит к простоям в эксплуатации на несколько дней. Наличие канавок на полу – еще одна важная особенность. Рифленые полы позволяют иглам проволочной стяжки проходить через камеру, не зацепляясь за случайные алюминиевые отходы.
Современные программируемые логические контроллеры (ПЛК) управляют всем машинным циклом. ПЛК оптимизирует ход поршня, справляется с скачками гидравлического давления и точно рассчитывает время цикла обвязки. Усовершенствованные панели управления оснащены сенсорным интерфейсом. На этих экранах в режиме реального времени отображаются рабочие данные, температура гидравлической системы и количество тюков. Операторы могут регулировать длину тюка и давление уплотнения непосредственно с экрана.
Возможности удаленной диагностики имеют огромную ценность. В случае неисправности датчика ПЛК может передать код ошибки непосредственно в службу поддержки производителя через защищенное VPN-соединение. Это позволяет техническим специалистам устранять неполадки через Интернет. Это устраняет необходимость физического обращения в сервисный центр для незначительного сброса программного обеспечения или датчика. Датчики преобразователей постоянно контролируют гидравлическое давление, предупреждая операторов о потенциальных отказах насоса еще до того, как они произойдут.
Установка тяжелого оборудования для переработки отходов требует тщательной подготовки места. Вы должны учитывать общий операционный след. Сюда входит сам пресс-подборщик, подающий конвейер, магнитные сепараторы, стойки отвода проволоки и зона подготовки тюков. Вилочные погрузчики требуют соответствующего радиуса поворота для безопасного удаления тюков из желоба выброса.
Электрическая инфраструктура часто представляет собой скрытое узкое место. Этим машинам требуется надежное трехфазное питание. Убедитесь, что ваше предприятие может выдержать огромную потребляемую силу тока, необходимую для электродвигателей мощностью от 50 до 100 л.с. Модернизация электрических панелей объекта приводит к значительным задержкам в реализации проекта, если не выявить это заранее. Кроме того, бетонная подушка должна выдерживать статический вес и динамическую вибрацию при непрерывном уплотнении. Для надежного крепления машины обычно требуется как минимум 8-дюймовая железобетонная подушка.
Тяжелое гидравлическое оборудование представляет серьезную опасность раздавливания и ампутации. Для снижения риска травмирования оператора необходимо строгое соблюдение протоколов безопасности. Надлежащие процедуры блокировки/маркировки (LOTO) должны соблюдаться во время всех работ по техническому обслуживанию и устранению застреваний. Операторы никогда не должны входить в загрузочный отсек без физического отключения основного источника питания и стравливания гидравлического давления.
Убедитесь, что оборудование и окончательная установка соответствуют стандартам безопасности ANSI Z245.5 для пресс-подборщика. Оцените защитные блокировки на всех дверях доступа. Если открывается дверца доступа, машина должна немедленно отключить гидравлическое давление. Системы блокировки ключей с запиранием обеспечивают высочайший уровень безопасности, вынуждая операторов вынимать физический ключ из панели управления, чтобы разблокировать двери камеры. Комплексное обучение операторов предотвращает несчастные случаи и продлевает срок службы оборудования за счет правильного ежедневного использования.
Ваши отношения с производителем оборудования определяют ваш долгосрочный успех. Машина настолько надежна, насколько надежна поддерживающая ее сеть запчастей. Оцените отечественный запас запчастей производителя. Если запатентованное уплотнение гидравлического цилиндра выйдет из строя, неделями ожидания доставки за границу полностью остановит ваше производство. Вам нужен партнер, который хранит критически важные изнашиваемые детали на местном уровне.
Оцените доступность технической поддержки и сеть сервисных специалистов производителя пресс-подборщиков алюминиевых банок . Поддержка по телефону должна быть доступной и укомплектована инженерами, а не только диспетчерами. Внимательно изучите детали гарантии. Различают покрытие структурных элементов, покрытие гидравлических компонентов и покрытие электрических частей. Надежная гарантия на конструкцию указывает на уверенность в сварке и проектировании рамы.
Проанализируйте текущий объем сыпучего лома и рассчитайте ежемесячную неэффективность грузоперевозок, чтобы определить базовый бюджет оборудования.
Нанесите на карту план вашего предприятия, чтобы определить максимально допустимую площадь для новой системы уплотнения и подающего конвейера.
Проверьте электрическую мощность вашего здания, в частности проверив доступное трехфазное питание 480 В для поддержки мощных гидравлических силовых агрегатов.
Запросите физические испытания материалов у производителей, включенных в короткий список, чтобы убедиться, что их оборудование соответствует требованиям по плотности в 14 фунтов/фут³.
Ответ: Стандартная плотность алюминиевых банок составляет от 14 до 15 фунтов на кубический фут. Соблюдение этого конкретного показателя гарантирует, что материал эффективно плавится на плавильном заводе, не задерживая опасную влагу. Это также позволяет операторам максимизировать полезную нагрузку, легко достигая установленного законом предела в 40 000 фунтов для стандартных 53-футовых прицепов-сухогрузов.
О: Крайне не рекомендуется использовать стандартный пресс-подборщик картона для алюминия. В картонных пресс-подборщиках отсутствуют устойчивые к истиранию стальные вкладыши, необходимые для защиты от острых алюминиевых кромок. Им также обычно не хватает необходимой силы гидравлического цилиндра для достижения строгой плотности 14 фунтов/фут3, требуемой алюминиевыми заводами, что часто приводит к бракованию грузов.
Ответ: Производительность сильно зависит от размера цилиндра машины и мощности гидравлического насоса. Небольшие горизонтальные системы обрабатывают от 1 до 3 тонн в час. Большие, высокопроизводительные двухцилиндровые системы, оснащенные соответствующими подающими конвейерами, могут перерабатывать от 10 до 15 тонн алюминиевого лома в час.
Ответ: Одноцилиндровая машина использует один цилиндр для уплотнения и выдавливания материала через натянутый канал. В двухцилиндровой машине используется главный цилиндр для придавливания материала к твердой стальной стенке, а также вторичный цилиндр для выталкивания и связывания тюка. Двухцилиндровые системы позволяют получать более плотные и квадратные тюки.
Ответ: Самый эффективный метод — установка поперечно-ленточного магнитного сепаратора над подающим конвейером. Когда смешанные банки приближаются к бункеру, сильный магнит автоматически вытягивает банки из черной стали из потока и сбрасывает их в отдельный контейнер. Это обеспечивает выход чистого алюминия.
Ответ: Чтобы предотвратить взрыв тюка, необходимо обеспечить правильную плотность уплотнения и использовать надежную автоматизированную систему обвязки. Убедитесь, что в вашей машине используется высококачественная оцинкованная или отожженная проволока. Систему узловязателя необходимо регулярно обслуживать, чтобы обеспечить плотную и надежную скрутку, противостоящую естественной памяти расширения измельченного алюминия.
Ответ: Лезвия для резки требуют регулярной проверки на предмет затупления и сколов. Поскольку алюминий обладает высокой абразивностью, лезвия изнашиваются и вызывают застревание материала. Техническое обслуживание включает в себя вращение лезвий, чтобы обнажить свежую режущую кромку, регулировку допусков на зазор лезвий и полную их замену, когда все кромки изношены.


 Pусский